- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
उत्पादने
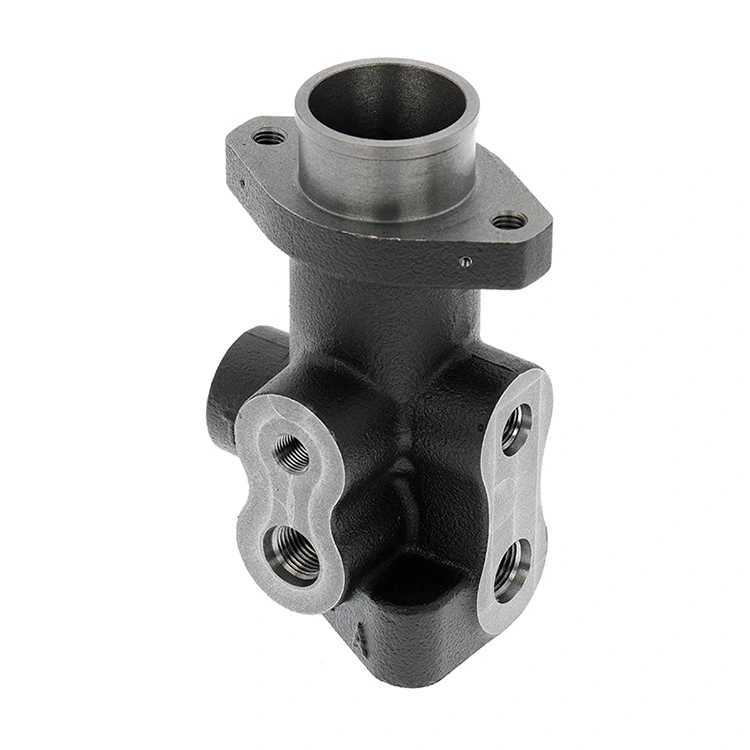


मुद्रांकन आणि स्ट्रेचिंग आणि पृष्ठभाग उपचार
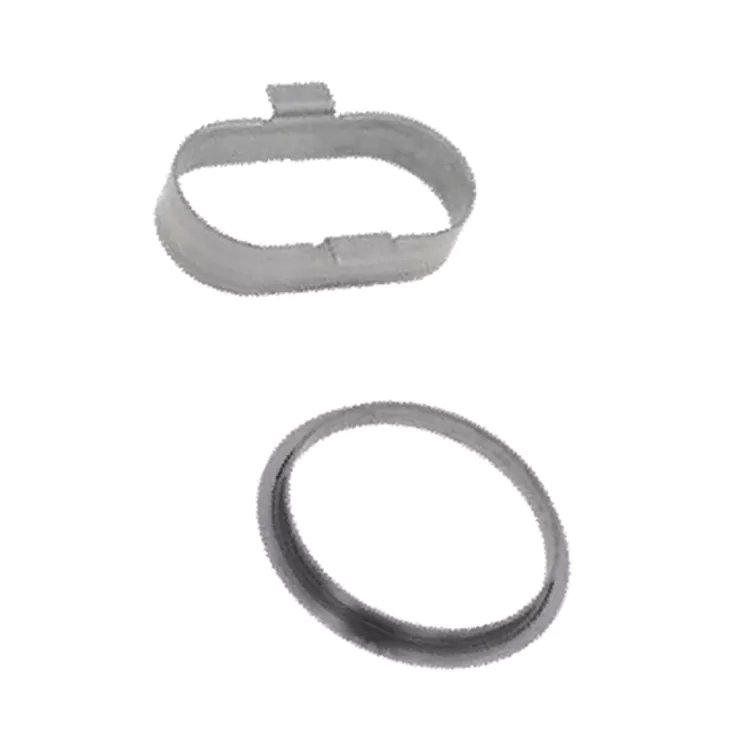
Qingdao Difon Machinery Co., Ltd. स्टॅम्पिंग आणि स्ट्रेचिंग आणि पृष्ठभाग उपचार जसे की झिंक प्लेटिंग आणि धातूच्या भागांसाठी एनोडायझिंग करते. आम्ही घरगुती उपकरणे, ऑटोमोटिव्ह आणि इलेक्ट्रॉनिक्ससाठी टिकाऊ, बहु-उपयोगी घटक बनवतो. आमची सेवा तंतोतंत स्टॅम्पिंग आणि स्ट्रेचिंग आणि पृष्ठभाग उपचारांचे मिश्रण करते, त्यामुळे ज्या व्यवसायांना सानुकूल, गंज-प्रतिरोधक मुद्रांकित भागांची आवश्यकता असते ते आमच्यावर विश्वास ठेवतात.
चौकशी पाठवा
उत्पादन वर्णन
Qingdao Difon Machinery Co., Ltd. स्टॅम्पिंग आणि स्ट्रेचिंग आणि पृष्ठभाग उपचार जसे की झिंक प्लेटिंग आणि धातूच्या भागांसाठी एनोडायझिंग करते. आम्ही घरगुती उपकरणे, ऑटोमोटिव्ह आणि इलेक्ट्रॉनिक्ससाठी टिकाऊ, बहु-उपयोगी घटक बनवतो. आमची सेवा तंतोतंत स्टॅम्पिंग आणि स्ट्रेचिंग आणि पृष्ठभाग उपचारांचे मिश्रण करते, त्यामुळे ज्या व्यवसायांना सानुकूल, गंज-प्रतिरोधक मुद्रांकित भागांची आवश्यकता असते ते आमच्यावर विश्वास ठेवतात.
या कामात अनेक वर्षांचा अनुभव असलेला निर्माता म्हणून, आम्हाला माहित आहे की पृष्ठभागावरील उपचारांसह मुद्रांकित भाग हे केवळ "आकाराचे धातू" नसतात. वॉशिंग मशिनच्या आतील टबमध्ये ओलावा रोखणे किंवा कार ब्रॅकेटवर रस्त्यावरील मीठ उभे राहणे यासारखे अंतिम उत्पादन कसे कार्य करते यासाठी ते महत्त्वाचे आहेत. बहुतेक निर्माते स्टॅम्पिंग आणि स्ट्रेचिंग आणि पृष्ठभाग उपचार स्वतंत्रपणे करतात-ज्यामुळे गुणवत्तेत अंतर होते. पण आम्ही कटिंग मटेरियलपासून फायनल कोटिंगपर्यंत सर्व काही एकाच ठिकाणी हाताळतो. अशा प्रकारे, मुद्रांकित भागाची ताकद पृष्ठभागाच्या स्तराच्या संरक्षणाशी जुळते. क्लायंटला असे भाग मिळतात जे आकारमानाच्या मानकांवर टिकतात आणि कठीण वातावरणात टिकतात. म्हणूनच अनेक उद्योगांमध्ये आमचा विश्वास आहे.
आमची स्टॅम्पिंग आणि स्ट्रेचिंग प्रक्रिया वेगवेगळ्या उद्योगांमध्ये बसते आणि ती योग्य सामग्री निवडण्यापासून सुरू होते. होम अप्लायन्स पार्ट्ससाठी-जसे की फ्रीज डोअर हिंग्ज किंवा AC चेसिस-आम्ही SPCC कोल्ड-रोल्ड स्टील वापरतो. ही सामग्री जटिल आकारांसाठी सहजपणे वाकते आणि एनोडायझिंगसाठी गुळगुळीत पृष्ठभाग आहे. गेल्या तिमाहीत, SPCC स्टीलची एक तुकडी आमची बेंड चाचणी अयशस्वी झाली—आम्ही ते लगेच नाकारले, त्यामुळे आम्हाला खराब फ्रीज बिजागरांचा सामना करावा लागला नाही.
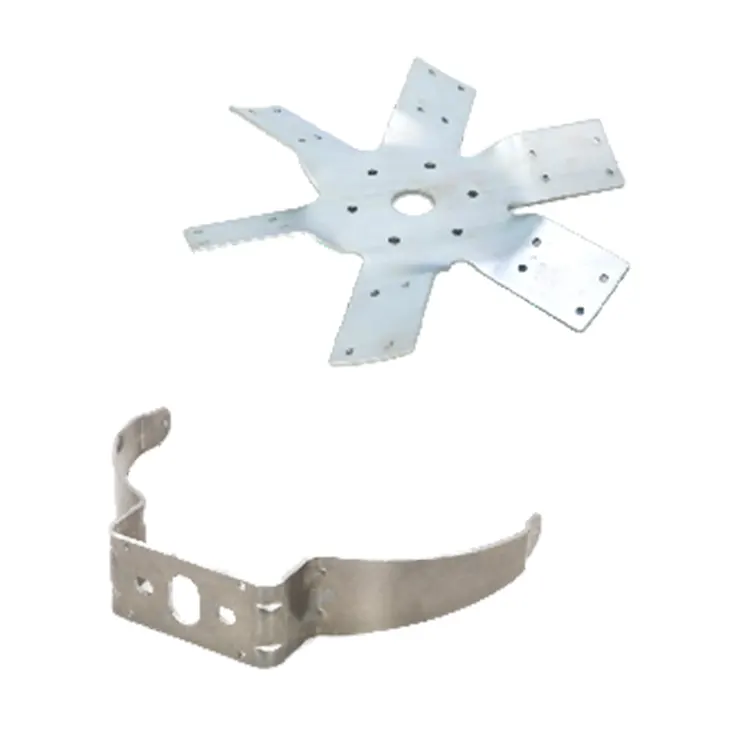
कारच्या बाह्य भागांसाठी—बंपर ब्रॅकेट किंवा इंधन टाकी सपोर्टसाठी—आम्ही HC340LA उच्च-शक्तीचे स्टील वापरतो. स्टॅम्पिंगनंतर ते मजबूत राहते, म्हणून ते रस्त्याची कंपन हाताळते. त्याची कमी कार्बन सामग्री झिंक प्लेटिंगला समान रीतीने चिकटण्यास मदत करते. इलेक्ट्रॉनिक भागांसाठी—बॅटरी केसिंग्ज किंवा कनेक्टर शेल्स—आम्ही ५०५२ ॲल्युमिनियम मिश्र धातु वापरतो. हे हलके आहे, ताणणे सोपे आहे आणि इलेक्ट्रिकल इन्सुलेशन वाढवण्यासाठी एनोडायझिंगसह चांगले कार्य करते. उत्पादनापूर्वी, प्रत्येक मटेरियल बॅचला तन्य आणि बेंड चाचण्या मिळतात-हे स्टॅम्पिंग दरम्यान भागांना क्रॅक होण्यापासून किंवा वार्पिंग होण्यापासून थांबवते.
स्टॅम्पिंग आणि स्ट्रेचिंग आणि सरफेस ट्रीटमेंटला आम्ही ज्या प्रकारे जोडतो तेच आम्हाला वेगळे बनवते. स्टँपिंग केल्यानंतर, आम्ही भाग स्वच्छ करण्यासाठी तीन सोप्या पायऱ्या करतो जेणेकरून कोटिंग चांगले चिकटते: प्रथम, आम्ही मशीन ऑइल पुसण्यासाठी 50-60℃ वर अल्कधर्मी क्लिनर वापरतो; दुसरे, आम्ही 10% सल्फ्यूरिक ऍसिडसह पृष्ठभागावरील ऑक्साईड कोरतो; तिसरे, रसायनांना दोष निर्माण होण्यापासून रोखण्यासाठी आम्ही शुद्ध पाण्याने स्वच्छ धुवा.
झिंक प्लेटिंगसाठी, 8-12μm जाडीचा थर मिळविण्यासाठी आम्ही सायनाइड-मुक्त द्रावण (RoHS नियम पूर्ण करतो) वापरतो. हा स्तर 480 तासांच्या मीठ फवारणीच्या चाचणीत लाल गंज न घालता उत्तीर्ण होतो—कार आणि बाहेरच्या भागांसाठी उत्तम. एनोडायझिंगसाठी, आम्ही 10-15μm ऑक्साईड फिल्म बनवण्यासाठी 18-22℃ वर सल्फ्यूरिक ऍसिड वापरतो, नंतर ते अधिक गंज-प्रतिरोधक बनवण्यासाठी 95-100℃ गरम पाण्याने सील करतो. ही प्रक्रिया घरगुती उपकरणाच्या भागांना एक स्क्रॅच-प्रूफ पृष्ठभाग देते आणि आम्हाला सानुकूल रंग जुळवू देते - जसे की चांदी किंवा काळा. आम्ही एकदा कॉफी मेकर क्लायंटसाठी ब्लॅक एनोडायझिंग केले; त्यांच्या ग्राहकांना ते कसे दिसले आणि स्क्रॅच कसे दिसत नाहीत हे आवडले.
आम्ही विशिष्ट उद्योगांमधील ग्राहकांसाठी सानुकूल भाग देखील करतो. प्रक्रिया त्यांच्या गरजा ऐकून सुरू होते: आम्ही भाग कसा वापरला जाईल, आकार मर्यादा आणि काय करण्याची आवश्यकता आहे ते विचारतो. मग आमचे अभियंते स्टॅम्पिंग डीज डिझाइन करण्यासाठी आणि स्ट्रेचिंग प्रक्रियेचे अनुकरण करण्यासाठी CAD/CAM सॉफ्टवेअर वापरतात—यामुळे आम्हाला समस्या लवकर शोधण्यात मदत होते, जसे की खोल भागात सामग्री खूप पातळ होणे. वास्तविक भाग बनवण्यापूर्वी आम्ही डाय समायोजित करतो.
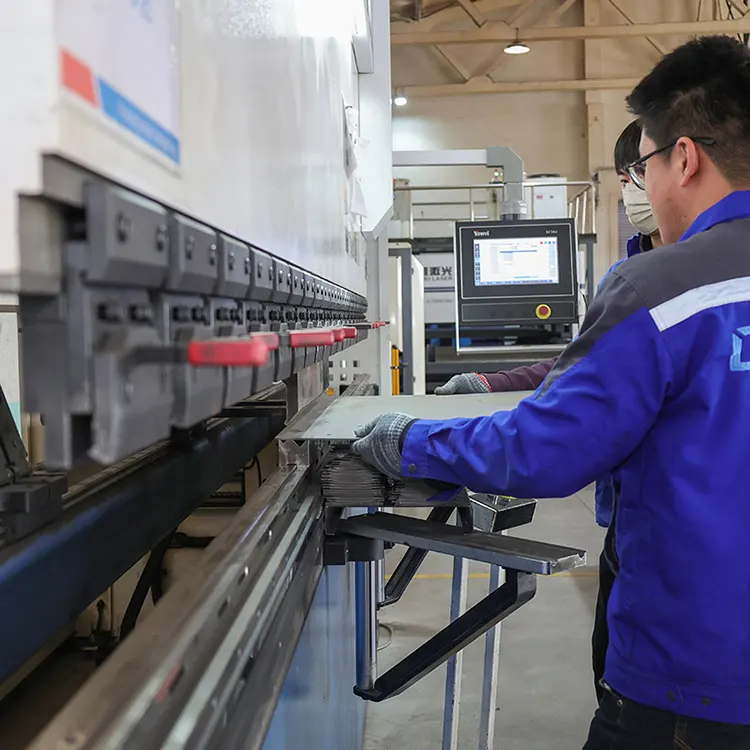
त्यानंतर क्लायंटची चाचणी घेण्यासाठी आम्ही 50-100 प्रोटोटाइप बनवतो. उदाहरणार्थ, वैद्यकीय उपकरण क्लायंटला स्टँप केलेला ॲल्युमिनियम ट्रे आवश्यक आहे. अचूक साधने ठेवण्यासाठी एनोडायझिंग आणि घट्ट सपाटपणा आवश्यक होता. आमच्या टीमने स्ट्रेचिंग स्ट्रेस कमी करण्यासाठी डायज ब्लँक होल्डर फोर्स ॲडजस्ट केला, त्यानंतर फिल्म एकसमान करण्यासाठी ॲनोडायझिंग तापमानात बदल केला. प्रोटोटाइपने त्यांची 100-सायकल रासायनिक निर्जंतुकीकरण चाचणी उत्तीर्ण केली—कोटिंग सोललेले नाही. आता ते महिन्याला 5,000 ट्रे ऑर्डर करतात.
या भागांचे समर्पित निर्माता म्हणून, आम्ही उत्पादनाद्वारे कठोर गुणवत्ता नियंत्रण ठेवतो. आमच्याकडे ISO 9001 आणि IATF 16949 प्रमाणपत्रे आहेत. आमच्या QA टीमद्वारे प्रत्येक बॅचची तपासणी केली जाते: आम्ही स्टॅम्पिंग आकार मोजण्यासाठी लेसर टूल वापरतो, झिंक प्लेटिंगची जाडी तपासण्यासाठी एक्स-रे मशीन वापरतो आणि ॲनोडाइज्ड फिल्म्ससाठी आसंजन चाचण्या करतो. आम्ही संपूर्ण ट्रेसेबिलिटी डॉक्स देखील देतो—मटेरियल सर्टिफिकेटपासून ते लॉग प्रोसेस करण्यापर्यंत—जेणेकरून क्लायंट त्यांच्या उद्योगाच्या मानकांची पूर्तता करतात की नाही हे तपासू शकतात.
आम्ही जेव्हा पाठवतो, तेव्हा लेपित पृष्ठभागांचे संरक्षण करण्यासाठी आम्ही अँटी-स्क्रॅच पॅकेजिंग वापरतो. आम्ही लवचिक लीड वेळा देखील ऑफर करतो: मानक भागांना 7-10 दिवस लागतात, सानुकूल भागांना 20-30 दिवस लागतात. क्लायंटला प्रोटोटाइपच्या छोट्या बॅचची गरज असो किंवा मोठ्या उत्पादनाची गरज असो, आमची एकात्मिक सेवा सातत्यपूर्ण गुणवत्ता, लवचिकता आणि चांगले मूल्य देते.
हॉट टॅग्ज: मुद्रांकन आणि स्ट्रेचिंग आणि पृष्ठभाग उपचार
संबंधित श्रेणी
ॲल्युमिनियम डाय-कास्टिंग
कास्टिंग प्रक्रिया
शीट मेटल फॅब्रिकेशन
मुद्रांक प्रक्रिया
वेल्डिंग प्रक्रिया
अचूक मशीनिंग
चौकशी पाठवा
कृपया खालील फॉर्ममध्ये तुमची चौकशी करण्यास मोकळ्या मनाने द्या. आम्ही तुम्हाला २४ तासांत उत्तर देऊ.
संबंधित उत्पादने